


Contrairement aux cartes de circuits imprimés électroniques grand public classiques, les cartes de circuits imprimés de grande taille et de haut niveau utilisées dans les équipements d'imagerie médicale présentent généralement les caractéristiques d'un produit fini de grande taille, de couches concentrées de 20 ou plus, et certains modèles haut de gamme atteignent même 30 couches ou plus. Dans le même temps, ils doivent également répondre aux exigences strictes de faibles fluctuations d'impédance, de faible perte de signal et de résistance au vieillissement environnemental à long terme. De l'examen technique préliminaire à la livraison du produit final, l'ensemble du processus de fabrication nécessite la mise en place d'un système de contrôle de processus dédié en termes de précision, de cohérence et de fiabilité.
Verrouillage du rendement dès la conception : pré-approbation DFM pour les scénarios d'imagerie médicale
Les défis de fabrication de cartes de circuits imprimés médicaux de grande taille et de haut niveau ont commencé à apparaître avant que les documents de conception ne soient officiellement importés dans la chaîne de production. Les équipements d'imagerie médicale intègrent en interne un grand nombre de canaux d'échantillonnage à grande vitesse, d'unités de traitement de signaux analogiques et de circuits d'alimentation haute tension. Dans les configurations PCB, des zones BGA haute densité, des feuilles de cuivre de puissance de grande taille et un câblage différentiel longue distance coexistent souvent. Une légère négligence peut entraîner des problèmes tels qu'une polarisation de couche, une impédance dépassant les normes ou une diaphonie du signal.
-

(常见问题示例)
Pour des produits aussi très demandés, nous prendrons l’initiative de lancer des audits DFM spécialisés pour des scénarios médicaux :
-
-
Sur la base de la tendance globale à la déformation des cartes de grande taille, optimisez la disposition de l'épissage des panneaux et la conception des bords du processus pour éviter la déformation par étirement du circuit dans la zone marginale de la surface de la carte.
Pour la structure empilée de haut niveau, la relation de correspondance CTE entre la feuille semi-durcie, la feuille de cuivre et le panneau central est vérifiée une par une pour réduire le risque de déformation lors des processus de stratification ultérieurs à partir de la source.
Compensez la largeur et l'espacement des lignes différentielles à grande vitesse et les chemins de puissance à faible impédance largement déployés dans les équipements d'imagerie, afin d'éliminer à l'avance la dérive d'impédance causée par la gravure et l'écart d'épaisseur du cuivre.
Effectuez une vérification de conformité sur les vias denses situés sous BGA, les espaces d'isolation dans les zones à haute tension et les bandes d'isolation des signaux analogiques pour garantir la pleine conformité aux normes de sécurité pour le fonctionnement à long terme des équipements médicaux.
-
-
Cas : Dans un projet de carte de contrôle d'imagerie médicale à 32 couches, c'est grâce à un examen préalable au DFM que les dangers cachés tels qu'un empilement asymétrique dans certaines zones et une répartition inégale grave de la feuille de cuivre dans certaines parties de la conception originale ont été identifiés à l'avance. L'optimisation de la structure d'empilement a été réalisée sans affecter les performances électriques, posant ainsi une base solide pour l'amélioration ultérieure du rendement global du processus.
Verrouillage du rendement dès la conception : pré-approbation DFM pour les scénarios d'imagerie médicale
La production de circuits à couche interne pour les cartes de circuits imprimés de grande taille et de haut niveau constitue la base fondamentale qui détermine l'intégrité du signal du produit final. La couche interne des équipements d'imagerie médicale est souvent équipée d'un grand nombre de lignes d'échantillonnage analogiques basse tension et de chemins de transmission de données à grande vitesse. La largeur et l’espacement des lignes sont généralement très fins. Dans le même temps, les effets d’étirement et de dilatation/contraction thermique de la grande surface du panneau interfèrent directement avec la précision de l’alignement intercouche.
Dans le processus de production réel, ce type de produit utilise généralement la technologie d'imagerie directe laser LDI au lieu de l'exposition traditionnelle du film, ce qui évite fondamentalement l'erreur de déformation du film de grande taille lui-même. Dans le même temps, les coefficients d'expansion et de contraction de chaque couche de la carte mère sont mesurés séparément et compensés dynamiquement, de sorte que les graphiques du circuit à différentes positions peuvent se situer avec précision dans la plage autorisée des coordonnées de conception. Une fois la gravure du circuit terminée, le processus d'inspection optique automatique AOI est couvert à 100 % et les circuits ouverts, les courts-circuits, la largeur de ligne insuffisante et les défauts résiduels du cuivre sont vérifiés un par un pour éviter que des problèmes cachés dans la couche interne ne se répercutent sur les processus ultérieurs.
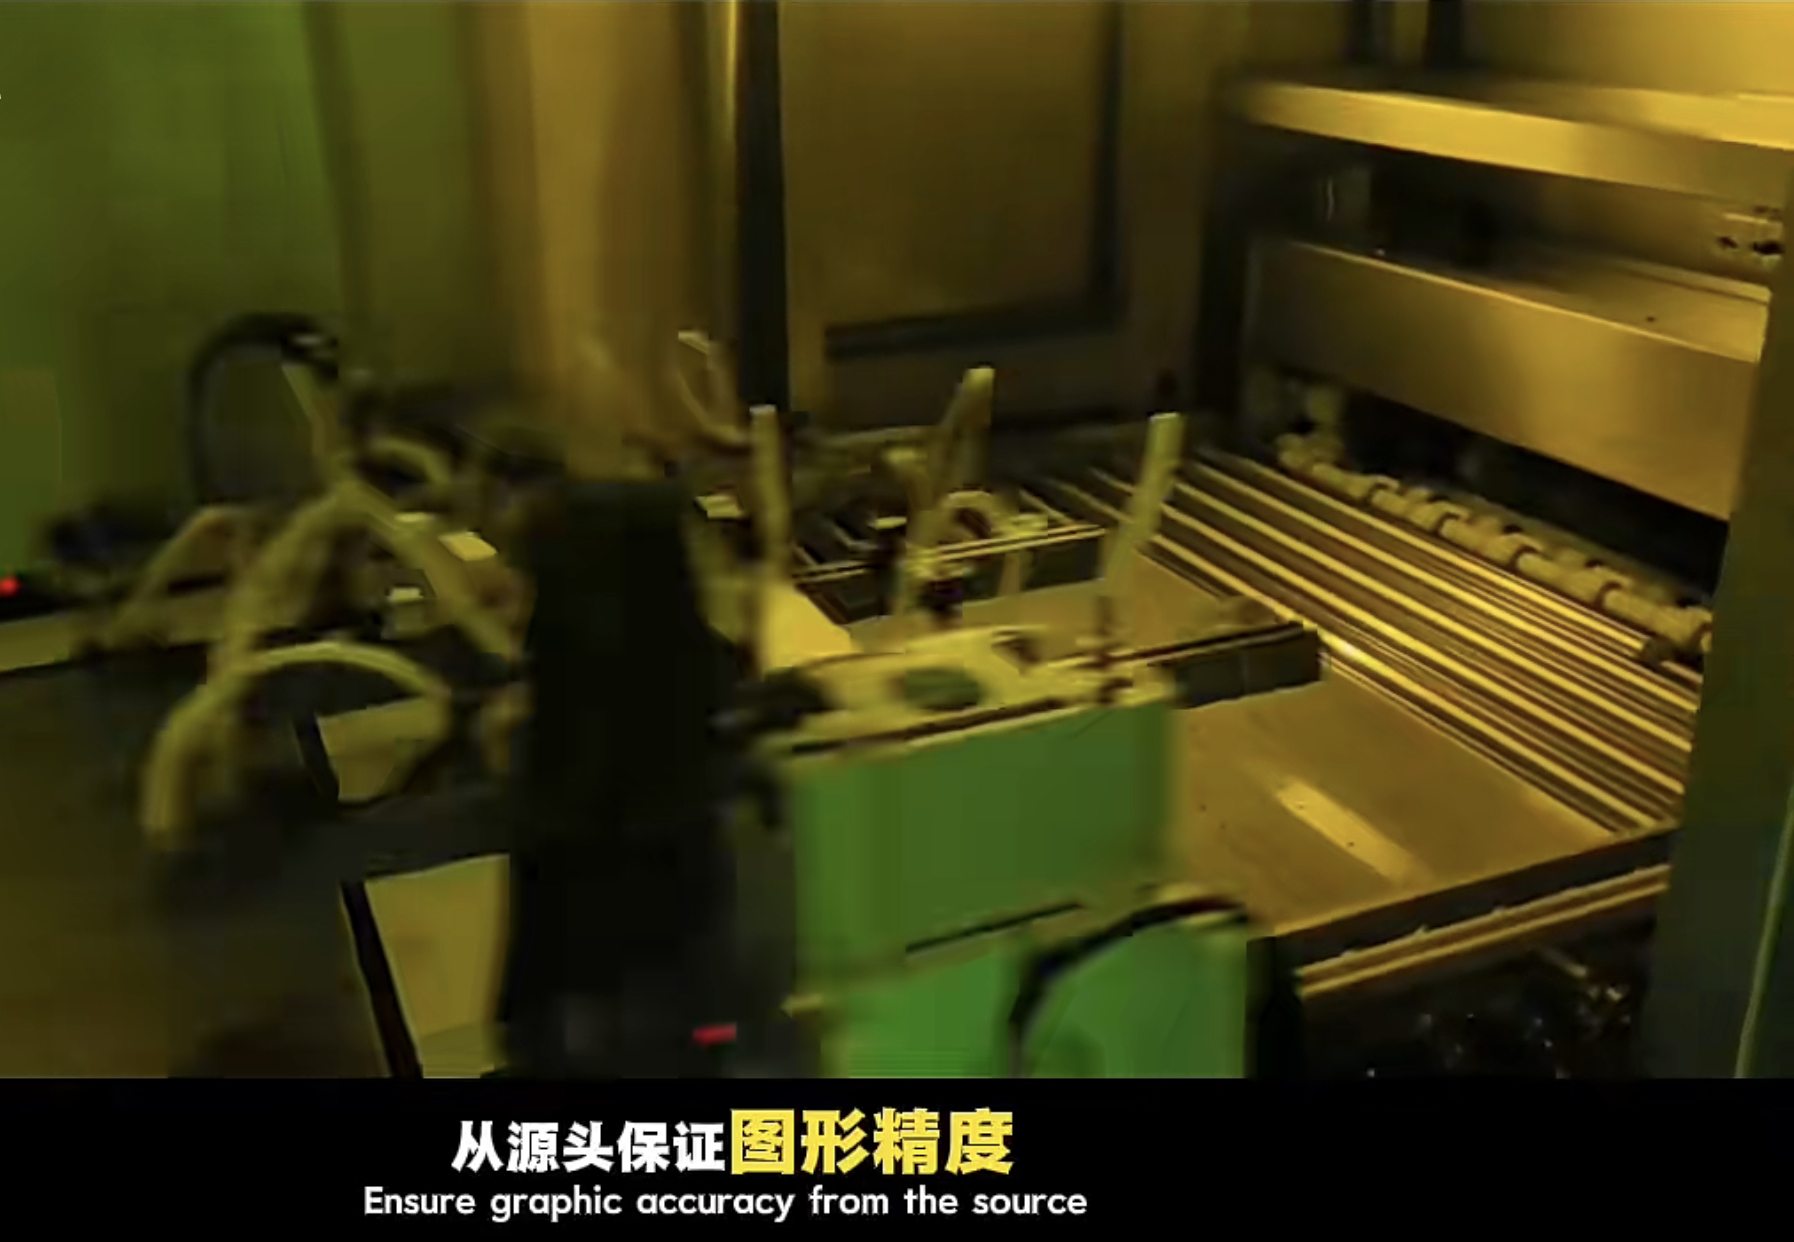
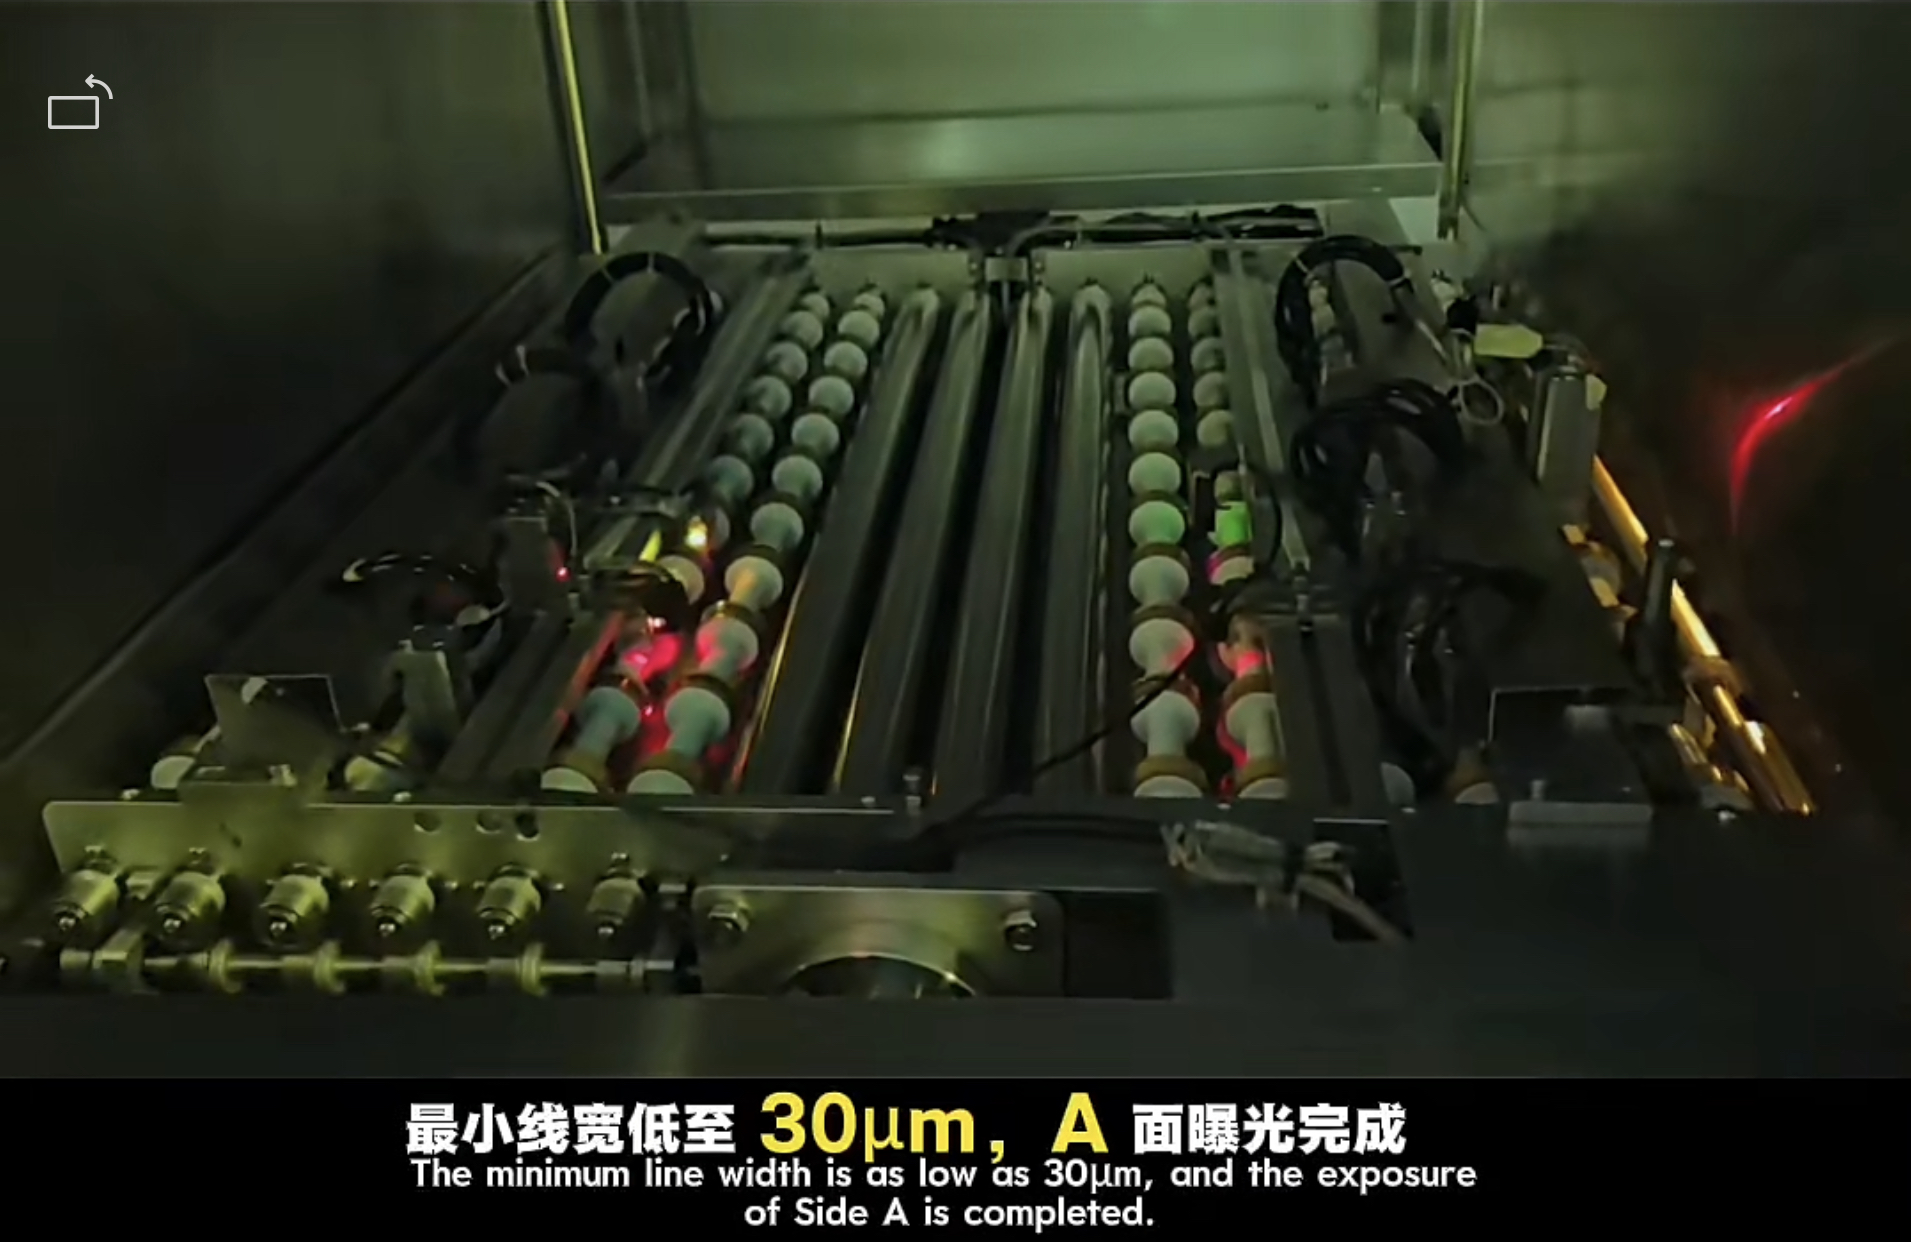
|
|
|
En prenant comme exemple une carte d'acquisition d'images industrielle à 22 couches d'Uniwell Circuits, en mettant en œuvre un contrôle progressif de l'expansion et de la contraction sur la carte centrale interne, l'écart d'alignement du circuit interne est finalement contrôlé à ± 20 µm. Même dans les zones marginales des cartes de grande largeur, la précision de la largeur de ligne des fines paires différentielles reste stable, répondant pleinement aux exigences élevées de précision d'échantillonnage des systèmes d'imagerie médicale.
Percée du processus de base : contrôle anti-déformation des compressions de grande taille
La compression est le processus de base le plus difficile dans la fabrication de cartes de circuits imprimés médicaux de grande taille et de haut niveau, qui détermine directement la force de liaison intercouche et les performances de déformation de l'ensemble de la carte. Le PCB utilisé dans les équipements d’imagerie médicale a généralement une épaisseur relativement importante, certains produits finis ayant une épaisseur supérieure à 3 mm. Au cours du processus d'empilage, des dizaines de couches de panneaux centraux, de feuilles semi-durcies et de feuilles de cuivre sont empilées couche par couche, ce qui peut facilement provoquer un glissement entre les couches, un écoulement inégal de la résine, une concentration de contraintes locales et d'autres problèmes dans des environnements à haute température et haute pression, conduisant finalement à un délaminage ou à une déformation des cartes et à d'autres défauts.
Pour les exigences particulières des produits de qualité médicale, un système de paramètres de compression dédié sera établi à la fin du processus :
-
-
Adopter une courbe d'augmentation de température et de pression graduée pour éviter les différences de contraintes locales causées par des changements brusques de température sur des surfaces de panneaux de grande taille.
Un contrôle strict doit être exercé sur la symétrie de la structure stratifiée, et la distribution de la feuille de cuivre, la sélection des feuilles semi-durcies et la disposition des panneaux centraux doivent tous suivre le principe de symétrie centrale.
Après compression, l'étalonnage secondaire intercouche est complété par des trous de positionnement de forage aux rayons X pour corriger davantage le décalage global des plaques de grande taille
Après compression, une inspection complète de la planéité de la carte est effectuée pour contrôler strictement le gauchissement à moins de 0,75 % de la norme IPC, répondant ainsi pleinement aux exigences de haute précision du montage automatisé des équipements médicaux.
-
-
Cas : Une carte de commande principale à 26 couches appliquée à un système d'imagerie CT, utilisant une technologie de pressage personnalisée, a résolu avec succès le problème de déformation de l'empilement multicouche sur la grande surface de la carte. Le produit a toujours maintenu des performances de déformation extrêmement faibles au cours du processus de brasage par refusion SMT qui a suivi, et le rendement de montage de la zone BGA a pleinement atteint la norme de niveau d'équipement médical.
Usinage de trous de précision et vérification en boucle fermée de la fiabilité de qualité médicale
Il existe un grand nombre de trous traversants mécaniques, de trous percés à l'arrière de haute précision et de certains trous borgnes de précision utilisés pour l'interconnexion haute densité dans le PCB des équipements d'imagerie médicale. La précision de la position du trou, la rugosité de la paroi du trou et l'erreur de contrôle de la profondeur de forage arrière affecteront directement la qualité de la transmission du signal. Les plaques de grande taille sont sujettes aux secousses de surface et au déplacement des trous pendant le forage, tandis que les structures de grande hauteur nécessitent une uniformité extrêmement élevée de la métallisation des parois des trous.
L'extrémité de production adopte des perceuses CNC à grande vitesse et de haute précision, qui correspondent à des paramètres exclusifs de vitesse de perçage et d'alimentation pour différents diamètres de trous et épaisseurs de plaques. Dans le même temps, les trous en excès dans la couche de signal sont éliminés grâce à la technologie de forage arrière, réduisant considérablement la transmission et la réflexion des signaux à grande vitesse. Le processus de dépôt de cuivre et de galvanoplastie de la carte complète contrôle strictement l'uniformité de l'épaisseur du cuivre pour garantir que l'épaisseur du cuivre de tous les trous sur l'ensemble de la carte répond aux exigences de fiabilité à long terme de qualité médicale.
Au stade du produit fini, toutes les cartes de circuits imprimés de grande taille et de haut niveau destinées aux équipements d'imagerie médicale doivent subir une vérification complète de fiabilité en boucle fermée : en plus des tests électriques conventionnels à broches volantes, des tests rigoureux de cyclage thermique, des tests de contrainte d'interconnexion IST et des tests d'environnement à haute humidité et température élevée seront ajoutés pour garantir que le produit ne subira pas de séparation intercouche, de rupture de trou de cuivre ou de dérive de signal dans des environnements électromagnétiques complexes et des scénarios de fonctionnement continu à long terme dans les hôpitaux.
La capacité de fabrication de cartes de circuits imprimés de grande taille et de haut niveau, depuis les cartes de test d'imagerie à semi-conducteurs à 32 couches jusqu'aux cartes de commande de systèmes d'imagerie médicale à 20 couches, reflète essentiellement la résistance globale des matériaux, des équipements, des processus et des systèmes de fiabilité. Pour le secteur de l'imagerie médicale, un PCB stable constitue non seulement le support matériel de l'équipement, mais également la garantie fondamentale sous-jacente de données de diagnostic d'imagerie précises et fiables.