


Dans le processus de fabrication des cartes de circuits imprimés, le processus de pressage est l'un des maillons essentiels qui déterminent la qualité du produit. Il forme une structure complète avec des fonctions de circuit complexes en liant étroitement des substrats multicouches - et des feuilles de cuivre dans des conditions spécifiques. Dans ce processus, le contrôle précis de la température et de la pression est comme une « main gauche et droite », affectant directement la force de liaison intercouche, la stabilité dimensionnelle et les performances électriques. Une compréhension approfondie des mécanismes et des relations de collaboration entre les deux est d'une grande importance pour améliorer la fiabilité des cartes de circuits imprimés multi-couches.
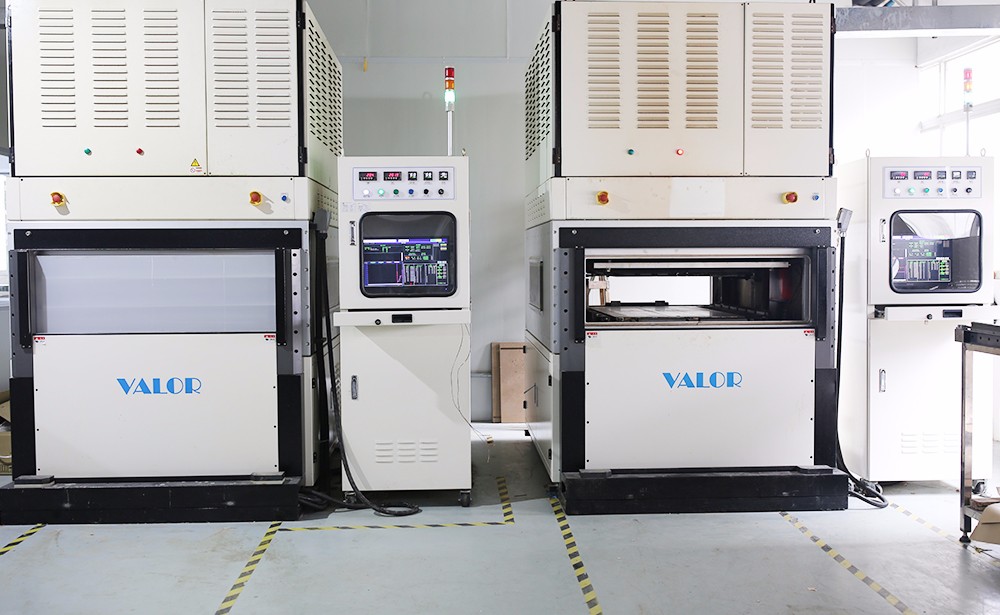
La température : la principale force motrice derrière la fusion des matériaux
La température joue le rôle de « catalyseur » dans le laminage des cartes de circuits imprimés multi-couches, sa fonction principale étant de favoriser la réaction de durcissement de la résine dans le substrat et d'obtenir une liaison étroite des matériaux dans chaque couche. Lorsque la température de pressage atteint la température de transition vitreuse de la résine, la résine solide se ramollit progressivement jusqu'à atteindre un état fondu, présente une fluidité, peut combler les petits espaces entre le substrat et la feuille de cuivre, éliminer l'air d'interface et jeter les bases de la liaison intercouche. À mesure que la température continue d'augmenter jusqu'à la température de réaction de durcissement, les chaînes moléculaires de la résine subissent des réactions de réticulation-, se transformant progressivement d'un état visqueux à un état solide, formant ainsi une couche adhésive dure et stable qui lie de manière permanente les matériaux de chaque couche.
La rationalité de la courbe de température détermine directement la qualité de la compression. Si la vitesse de chauffage est trop rapide, la résine peut se solidifier prématurément en raison d'une surchauffe locale, entraînant une fluidité insuffisante et une incapacité à remplir complètement les interstices, formant des bulles ou des vides ; Si le chauffage est trop lent, cela prolongera le cycle de pressage, réduira l'efficacité de la production et pourra également provoquer une déviation de la ligne en raison d'un débit excessif de résine. Le contrôle de la température pendant la phase d’isolation est également crucial, car il garantit que la réaction de durcissement de la résine est complète. Si la température est insuffisante ou le temps d'isolation est trop court, le durcissement de la résine ne sera pas suffisant et la force de liaison intercouche diminuera considérablement, ce qui peut conduire à un délaminage lors d'une utilisation ultérieure ; Si la température est trop élevée, cela peut provoquer une décomposition de la résine, produire des gaz volatils et endommager la structure intercalaire.
La pression : un facteur clé pour assurer une liaison intercouche dense
La pression est un paramètre essentiel qui garantit un contact étroit entre les matériaux de chaque couche d'un circuit imprimé multi-couche. Sa fonction se reflète dans deux dimensions : premièrement, elle élimine les espaces entre les matériaux, forçant la résine fondue à s'infiltrer complètement dans la surface de la feuille de cuivre et les fibres du substrat, et améliorant ainsi l'adhérence interfaciale ; La seconde consiste à supprimer les bulles générées pendant le processus de durcissement de la résine, à évacuer en temps opportun les substances volatiles et à éviter la formation de défauts entre les couches.
L'application de la pression doit être coordonnée avec les changements de température. Lorsque la résine est à l'état fondu, une pression doit être appliquée progressivement pour que la résine s'écoule uniformément sous pression, remplissant les espaces entre les lignes ; Une fois que la résine entre dans la phase de durcissement, la pression doit rester stable pour éviter les microfissures causées par le retrait de la résine. Si la pression est insuffisante, la résine ne peut pas remplir complètement les espaces et des vides sont susceptibles de se produire entre les couches, entraînant une mauvaise conductivité ou une diminution de la résistance mécanique ; Si la pression est trop élevée, elle peut provoquer une déformation du substrat, une réduction de l'espacement entre les circuits et même présenter un risque de court-circuit, en particulier pour les cartes multicouches à circuits fins.
Le mécanisme synergique de la température et de la pression
L'effet idéal du laminage de circuits imprimés multicouches - dépend de l'adéquation précise de la température et de la pression. Lors de la phase initiale de compression, la température augmente d’abord pour ramollir la résine. À ce stade, la pression doit être augmentée lentement pour éviter une contrainte locale excessive provoquée par un écoulement insuffisant de la résine ; Lorsque la résine entre dans l'état d'écoulement optimal, la pression doit atteindre la valeur définie pour garantir un ajustement serré du matériau ; Pendant l'étape de durcissement de la résine, tout en maintenant une température stable, la pression doit être maintenue jusqu'à ce que la réaction de durcissement soit terminée pour éviter les espaces entre les couches dus au retrait.
Le déséquilibre synergique entre les deux conduira directement à l’apparition de défauts. Par exemple, si la pression ne maintient pas le niveau lorsque la température atteint le pic d'écoulement de la résine, des vides peuvent se former en raison d'une fluidité insuffisante de la résine ; Si la pression est appliquée trop tôt et que la température ne répond pas à la norme, la résine dure et cassante peut être écrasée, provoquant des dommages entre les couches. Par conséquent, dans le processus de stratification, il est nécessaire de développer des courbes de pression de température correspondantes basées sur les caractéristiques du matériau du substrat (telles que le type de résine, la teneur en fibres de verre), afin d'obtenir un équilibre dynamique de « combinaison de débit induit par la température et de garantie de pression ».
Facteurs clés affectant le réglage des paramètres de température et de pression
Les paramètres de température de compression des cartes de circuits imprimés multi-couches ne sont pas des valeurs fixes et doivent être ajustés de manière flexible en fonction des exigences du produit et des caractéristiques des matériaux. Le type de substrat est le principal facteur d'influence : il existe une différence significative dans la température de durcissement entre les substrats en résine époxy et les substrats en polyimide. La première varie généralement de 150 à 180 degrés, tandis que la seconde nécessite une température élevée de plus de 200 degrés, et les paramètres de pression correspondants doivent également être ajustés en conséquence.
La densité du circuit est tout aussi critique que l’épaisseur de la carte. L'espacement des lignes des-cartes multicouches haute densité est petit et l'espace d'écoulement de la résine est limité. Par conséquent, une pression plus faible et une courbe de chauffage plus douce doivent être utilisées pour éviter la déformation de la conduite ; Le pressage de plaques épaisses nécessite une pression plus élevée et un temps d'isolation plus long pour garantir que la résine interne est complètement durcie. De plus, l'épaisseur et le nombre de couches de feuille de cuivre peuvent également affecter l'efficacité de la conductivité thermique, ce qui nécessite un réglage fin-de la courbe de température pour éviter un durcissement inégal causé par un chauffage inégal de chaque couche.

Le chemin de mise en œuvre d’un contrôle précis de la température et de la pression
Pour obtenir un contrôle précis de la température et de la pression, une double garantie d’équipement matériel et de gestion des processus est requise. En termes d'équipement de production, les machines de plastification modernes doivent disposer de systèmes de contrôle de température de haute-précision pour garantir que la différence de température dans chaque zone de la plaque chauffante est contrôlée à ± 2 degrés près, et être équipées de dispositifs de retour de pression pour obtenir une régulation de pression en temps réel-. En termes de gestion des processus, il est nécessaire de vérifier la rationalité de la courbe température-pression grâce à une production d'essais, d'utiliser l'analyse de tranches et d'autres méthodes pour détecter l'état de liaison intercouche et d'optimiser en permanence les paramètres.
L’ensemble du système de surveillance du processus est tout aussi important. Pendant le processus de compression, les données de température et de pression sont collectées en-temps réel via des capteurs, comparées à la courbe standard, et une alarme est immédiatement déclenchée et automatiquement ajustée en cas d'écart. Une fois la production terminée, une vérification de la fiabilité, telle que des tests de choc thermique et des tests de résistance au pelage, est effectuée sur le produit fini pour garantir que l'effet de contrôle de la température et de la pression répond aux exigences.