


processus de trou de bouchon de carte de circuit impriméest un maillon clé pour garantir les performances et la fiabilité des circuits imprimés. Avec le développement des produits électroniques vers la direction « léger, fin, court et petit », l'intégration des cartes de circuits imprimés continue de s'améliorer et l'importance du processus de trou de prise devient de plus en plus importante.
1, Travail de préparation
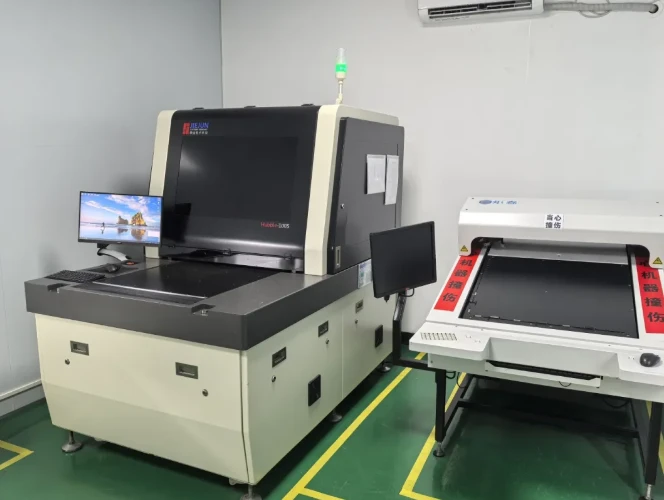
Avant de démarrer officiellement le processus de branchement, une série de travaux préparatoires doivent être effectués. Tout d'abord, il est nécessaire de s'assurer que la surface du circuit imprimé à traiter est propre, exempte de taches d'huile, de poussière et d'autres impuretés pour éviter d'affecter l'effet de trou de bouchon. Le nettoyage par ultrasons, le nettoyage chimique et d'autres méthodes peuvent être utilisés pour prétraiter les cartes de circuits imprimés, suivis d'un séchage pour garantir que la surface de la carte est sèche. Deuxièmement, en fonction des exigences de conception de la carte de circuit imprimé, sélectionnez des matériaux de trou de bouchon appropriés, notamment de la résine, de l'encre, etc. Différents matériaux conviennent à différents scénarios d'application. Par exemple, dans des situations où les exigences de performances électriques sont élevées, des matériaux en résine offrant une bonne isolation et stabilité seront sélectionnés ; Pour les exigences générales en matière de trous de bouchon de masque de soudure, des encres thermodurcissables ou photosensibles sont plus couramment utilisées. Dans le même temps, il est nécessaire de préparer l'équipement requis pour boucher les trous, tels que les machines de sérigraphie, les machines à trous de bouchon, etc., et de déboguer l'équipement pour s'assurer que ses paramètres répondent aux exigences du processus, telles que la tension de l'écran, la pression du racleur, la vitesse d'impression de la machine de sérigraphie, ainsi que la pression d'injection et le débit de la machine à trous de bouchon.
2, trou de forage
Le perçage est un processus préliminaire dans la fabrication de cartes de circuits imprimés, mais étroitement lié aux trous de bouchon. Selon la conception du circuit, utilisez une perceuse CNC pour percer des trous conducteurs ou des trous borgnes sur le circuit imprimé. La précision, la taille de l'ouverture et la qualité des parois du perçage affectent directement l'effet de colmatage ultérieur. Pour garantir la qualité du forage, il est nécessaire de choisir un foret adapté et de contrôler les paramètres de forage, tels que la vitesse et l'avance. Par exemple, pour des cartes de circuits imprimés plus minces, la vitesse de rotation peut être augmentée de manière appropriée et la vitesse d'avance peut être réduite pour minimiser les bavures et la rugosité sur les parois des trous ; Pour les cartes de circuits imprimés plus épaisses, les paramètres doivent être ajustés pour garantir la verticalité et la pénétrabilité des trous percés. Après avoir percé les trous, la carte de circuit imprimé doit être inspectée pour éliminer tous les débris ou impuretés restants dans les trous, en vue du bouchage ultérieur des trous.
3, traitement des murs de trous
Le but du traitement des parois du trou est d'améliorer l'adhérence entre le matériau du trou de bouchon et la paroi du trou, garantissant ainsi la fermeté du trou de bouchon. Généralement, des méthodes de traitement chimique sont utilisées, telles que le traitement de micro-gravure de la paroi des pores, pour éliminer la couche d'oxyde, les taches d'huile, etc. sur la surface de la paroi des pores à travers une solution chimique spécifique, donnant à la paroi des pores un aspect micro-rugueux et augmentant la zone de contact entre le matériau du bouchon et la paroi des pores. Pendant le processus de micro-gravure, il est nécessaire de contrôler strictement les paramètres tels que la concentration de la solution, la durée du traitement et la température. Après le traitement, la carte de circuit imprimé doit être soigneusement rincée à l'eau propre pour éliminer les solutions chimiques résiduelles, puis séchée pour garantir que les parois des trous sont sèches. Pour certaines cartes de circuits imprimés ayant des exigences particulières, il peut être nécessaire d'effectuer un prétraitement- tel qu'un cuivrage chimique sur les parois des trous pour améliorer encore la force de liaison entre les parois des trous et le matériau de la fiche.
4, trou de bouchon
Le trou de bouchon est l’étape centrale de l’ensemble du flux de processus. Les méthodes courantes de trous de bouchon comprennent actuellement des trous de bouchon en résine et des trous de bouchon d'encre.
(1) Trou de bouchon en résine
Remplissage manuel de colle : Pour les petites quantités et les spécifications spéciales des cartes de circuits imprimés, un remplissage manuel de colle peut être utilisé. À l'aide d'une seringue ou d'un outil spécialisé, injectez lentement le matériau de résine préparé dans le trou pour vous assurer que la résine est entièrement remplie et qu'il n'y a pas de bulles résiduelles. Pendant le processus de remplissage, il convient de veiller à contrôler la vitesse et la force de remplissage pour éviter un débordement excessif de résine à l'extérieur du trou. Après le remplissage, utilisez un outil pour gratter tout excès de résine de l'ouverture du trou.

Trou de bouchon sous vide : pour-une production à grande échelle avec des exigences de qualité élevées pour les trous de bouchon, un équipement de trou de bouchon sous vide est souvent utilisé. Placez la carte de circuit imprimé dans un environnement sous vide et injectez de la résine dans les trous à travers l'équipement. Dans un état sous vide, l'air à l'intérieur du trou est extrait, ce qui permet à la résine de remplir plus complètement tous les coins du trou, réduisant ainsi la génération de bulles et améliorant la compacité du trou du bouchon. Par exemple, dans la fabrication de cartes de circuits imprimés pour certains produits électroniques haut de gamme, la technologie des trous de prise sous vide est privilégiée pour garantir la fiabilité du produit.
Trou de bouchon d'impression : utilisez une machine de sérigraphie pour effectuer l'opération de trou de bouchon. Installez l'écran avec les motifs de trous correspondants sur la machine de sérigraphie et utilisez un grattoir pour gratter le matériau en résine à travers l'écran afin de remplir les trous du circuit imprimé avec de la résine. Cette méthode convient aux trous avec une plus grande ouverture, une plus grande quantité et une distribution régulière. Pendant le processus de sérigraphie, il est nécessaire d'ajuster les paramètres de sérigraphie, tels que la pression du racleur, l'espacement entre l'écran et le circuit imprimé, pour garantir que le remplissage de résine est uniforme et plein.
(2) Trou du bouchon d'encre
Trou de bouchon d'écran en feuille d'aluminium : utilisez une perceuse CNC pour percer des trous sur la feuille d'aluminium correspondant à la position du trou de bouchon de la carte de circuit imprimé et réaliser l'écran en feuille d'aluminium. Installez l'écran en aluminium sur la machine de sérigraphie et utilisez de l'encre thermodurcissable ou photosensible pour boucher les trous. Pendant le processus de sérigraphie, l'encre est remplie dans les trous conducteurs de la carte de circuit imprimé à travers les trous de l'écran en plaque d'aluminium. Cette méthode peut contrôler efficacement la quantité de remplissage d’encre et garantir la cohérence des trous de bouchon, mais elle nécessite une grande précision dans la production de plaques d’écran en aluminium.
Trou de prise de sérigraphie directe : à l'aide d'une taille de maillage spécifique de sérigraphie, telle qu'une sérigraphie 36T ou 43T, installée sur une machine à sérigraphie, bouchez les trous conducteurs tout en complétant l'impression à l'encre du masque de soudure de la surface de la carte. Cette méthode présente un déroulement de processus relativement simple, mais en raison de la grande quantité d'air stockée dans les trous traversants, lors du processus de durcissement ultérieur, l'expansion de l'air peut traverser le masque de soudure, provoquant des problèmes tels que des vides et des irrégularités. Par conséquent, les exigences de contrôle des performances de l’encre et des paramètres de sérigraphie sont relativement strictes.
5, Guérison
Une fois le trou du bouchon terminé, la résine ou l'encre remplie doit être durcie pour lui donner une certaine résistance et stabilité.
(1) Durcissement de la résine
Durcissement thermique : placez le circuit imprimé avec les trous bouchés dans un four et réglez la température et le temps appropriés pour le chauffage et le durcissement en fonction des caractéristiques du matériau en résine. La température générale de durcissement est comprise entre 120 degrés et 180 degrés et le temps varie de 30 à 90 minutes. Pendant le processus de durcissement, les molécules de résine subissent des réactions de réticulation-pour former une structure de réseau tridimensionnelle-, améliorant ainsi la dureté et la résistance de la résine. Par exemple, pour certains matériaux de trou de bouchon en résine époxy, les paramètres de processus de durcissement à 150 degrés pendant 60 minutes sont souvent utilisés.
Photopolymérisation : si vous utilisez une résine photopolymérisable, elle peut être durcie par irradiation ultraviolette. Placez la carte de circuit imprimé dans l'équipement de durcissement UV et sélectionnez la source de lumière et la durée d'irradiation appropriées en fonction de la sensibilité de la résine aux longueurs d'onde UV. La vitesse de photopolymérisation est rapide, l'efficacité de la production est élevée et peut réduire l'impact de la chaleur sur les cartes de circuits imprimés. Il convient aux circuits imprimés sensibles à la chaleur ou aux scénarios nécessitant une efficacité de production élevée.
(2) Durcissement de l'encre
Durcissement de l'encre thermodurcissable : Semblable au durcissement thermique de la résine, la carte de circuit imprimé avec des trous bouchés est placée dans un four pour réticuler et durcir les composants de résine dans l'encre à une température spécifique. La température de durcissement de l'encre thermodurcissable est généralement comprise entre 150 degrés et 200 degrés, avec un temps de 20 à 60 minutes. Les paramètres de durcissement des encres thermodurcissables de différentes marques et modèles peuvent varier et doivent être ajustés en fonction de la situation réelle.
Durcissement de l'encre photosensible : Tout d'abord, pré-séchez la carte de circuit imprimé après l'avoir branchée pour éliminer le solvant présent dans l'encre et laissez-la sécher initialement. Ensuite, l'exposition est effectuée et les composants photosensibles de l'encre subissent des réactions photochimiques par irradiation ultraviolette, formant des structures réticulées-. Enfin, développez et retirez l'encre de la zone non exposée, en laissant derrière elle l'encre du bouchon solidifiée. Le temps d'exposition et les paramètres de développement doivent être contrôlés avec précision en fonction des caractéristiques photosensibles de l'encre et des exigences spécifiques du circuit imprimé.
6, polissage
La surface du trou du bouchon durci peut présenter des irrégularités et doit être polie pour rendre la surface du circuit imprimé lisse et répondre aux exigences du processus ultérieur.
Polissage mécanique : À l'aide d'équipements tels que des rectifieuses, la surface des circuits imprimés est polie à l'aide d'outils tels que du papier de verre ou des meules. Pendant le processus de polissage, il est nécessaire de contrôler la pression, la vitesse et le temps de polissage pour éviter un polissage excessif qui pourrait entraîner l'usure du matériau du trou de bouchon ou l'endommagement de la surface de la carte de circuit imprimé. Après le polissage, le circuit imprimé doit être nettoyé pour éliminer la poussière résiduelle et autres impuretés sur la surface.
Polissage chimique : Pour certaines cartes de circuits imprimés qui nécessitent une planéité de surface extrêmement élevée, des méthodes de polissage chimique peuvent être utilisées. Trempez le circuit imprimé dans une solution chimique spécifique pour éliminer les petites saillies sur la surface par des réactions chimiques, obtenant ainsi une surface lisse et uniforme. Le polissage chimique peut améliorer efficacement la qualité de la surface sans endommager les circuits internes du circuit imprimé, mais il nécessite un contrôle strict des paramètres tels que la concentration, la température et le temps de traitement de la solution chimique.